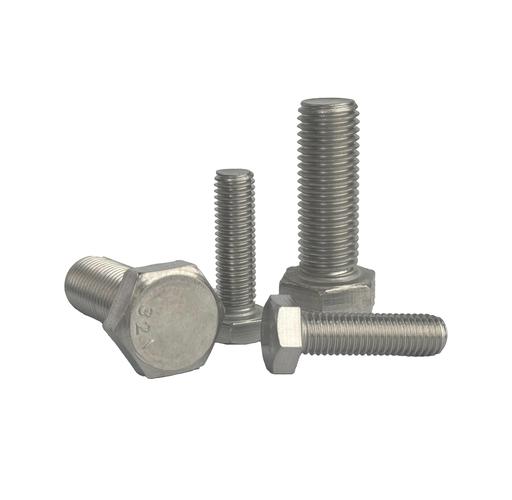
电子厂自动锁螺丝机螺丝应用指南
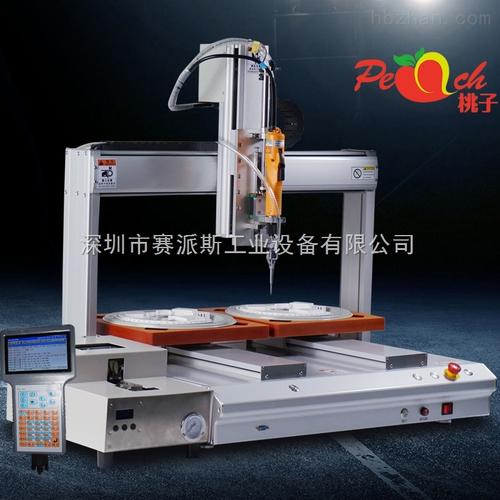
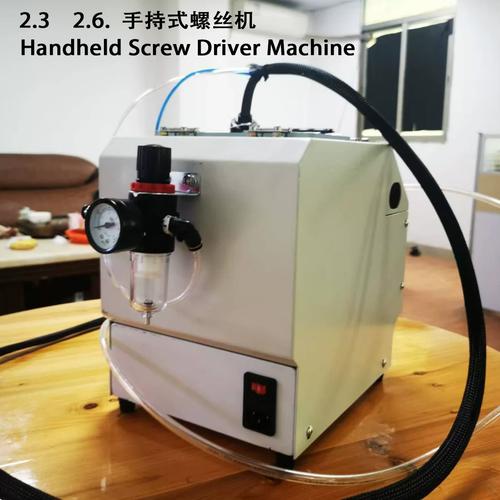
在电子制造车间里,自动锁螺丝机的高效运转离不开一个看似不起眼却至关重要的角色——螺丝。从手机主板到家用电器控制板,每一颗螺丝的精准锁附都直接影响产品的可靠性与生产效率。许多电子厂在引入自动锁螺丝机后,常常遇到送料不畅、滑牙、浮锁等问题,究其根源,往往是对“螺丝”这一耗材与设备的匹配性缺乏系统认知。
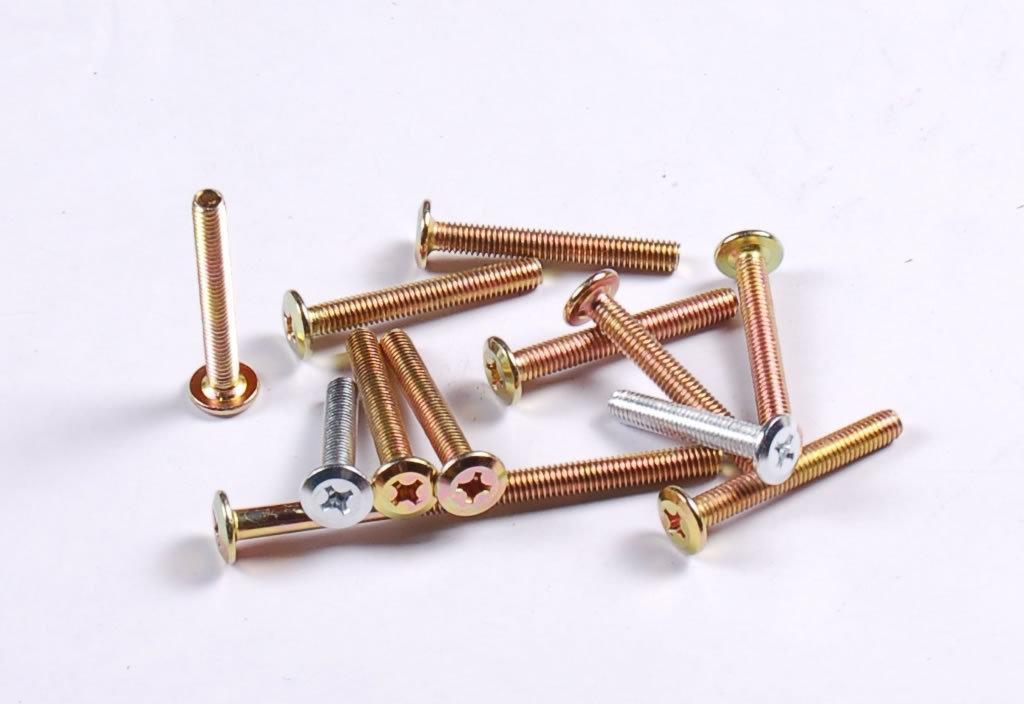
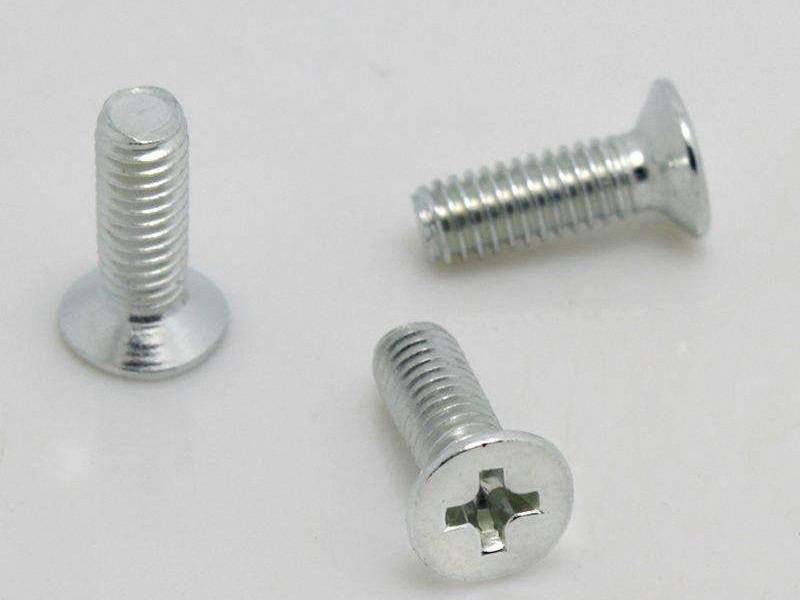
自动锁螺丝机对螺丝的来料一致性要求极高。电子厂常用的是M1.0至M3.0的小规格螺丝,这类螺丝尺寸微小,头径、杆径、牙距的公差若控制不当,就会导致电批批嘴无法准确拾取,或螺丝在轨道中卡料。工程实践中,建议将螺丝头径公差控制在±0.02mm以内,杆径公差控制在±0.01mm以内,并要求供应商提供全检报告与CCD筛选后的批次。螺丝表面处理也需留意:镀镍螺丝摩擦系数较稳定,适合高速锁附;而镀锌螺丝若钝化膜过厚,容易在批嘴内打滑,需适当调整电批扭力与下压速度。
螺丝与自动锁螺丝机的送料系统需要“磨合”。常见的振动盘送料方式依赖螺丝在轨道中定向排列,因此螺丝头部的形状与重心分布直接影响送料节拍。例如,盘头螺丝重心靠上,在振动盘内易翻转,造成卡料;而平头或带垫片螺丝则相对稳定。针对这一问题,可在振动盘轨道出口加装气吹辅助分料,或选用带防翻转挡片的定制轨道。同一产线若混用不同规格螺丝,应做到专机专用、专盘专用,避免交叉污染。
在锁附工艺层面,螺丝的材质与硬度同样不可忽视。电子产品外壳多为塑料或薄金属,自攻螺丝若硬度超标,易导致塑壳开裂;而不锈钢螺丝在铝基板上锁附时,需预防电化学腐蚀,可搭配尼龙垫圈使用。对于扭力控制,推荐采用带扭力反馈的智能电批,设定扭力值为螺丝破坏扭矩的60%~70%,并定期用扭力测试仪抽检。异常螺丝往往从浮锁、歪锁开始显现,其背后可能是螺丝长度公差超标或牙型角不匹配,建立首件确认与批次追溯机制能有效拦截批量不良。
螺丝的存储与现场管理看似琐碎,却关系到锁附良率的稳定。电子厂环境湿度常需控制,螺丝应密封保存以防生锈,拆封后建议在24小时内用完。产线换型时,须执行“清线三步骤”——清轨道、清批嘴、清料仓,并登记螺丝批次与开封时间。实践中,不少工厂通过引入螺丝计数管理与防错料系统,避免了因混料导致的批量返工。
综上,自动锁螺丝机与螺丝是“设备—物料”协同的典型场景。选择一致性高的螺丝、匹配送料系统、优化锁附参数并强化现场管理,才能让自动化产线真正跑出效率与品质。下一期,我们将围绕“自动锁螺丝机常见故障排查”展开,敬请关注。
如若转载,请注明出处:http://www.yingxinli.com/product/33.html
更新时间:2026-10-31 16:41:39